.png?imageMogr2/format/webp)
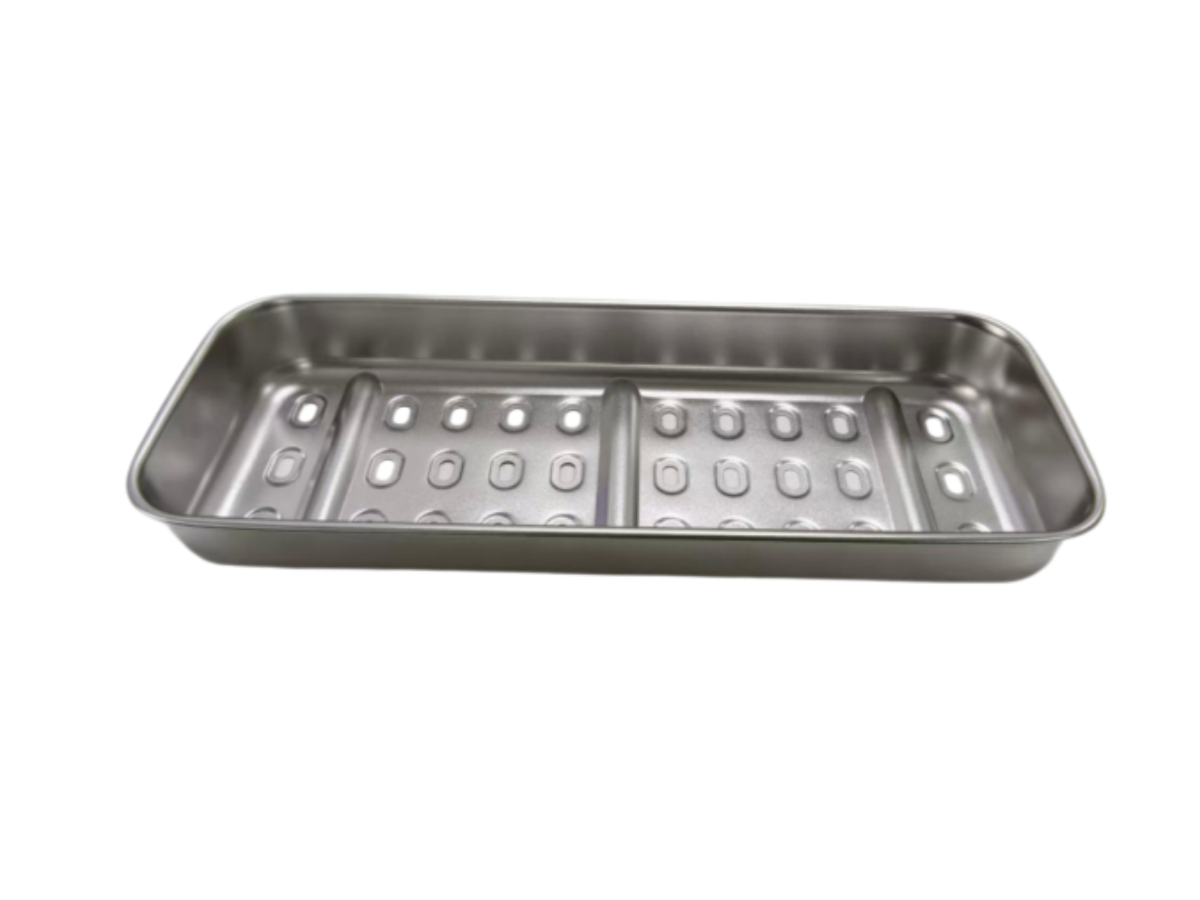
La fabrication hygiénique en acier inoxydable se décide par le drainage, la portée et les crevasses, et non par le polissage. Quoi mettre sur le dessin pour que la pièce puisse être lavée.
La fabrication hygiénique en acier inoxydable est généralement spécifiée par un rappel de finition — un grain, un polissage miroir, une note électropolie — comme si la propreté était une propriété de la surface. Ce n’est pas le cas. Une pièce peut être brillante comme miroir et échouer au test de prélèvement, car un joint à lapis derrière la face polie retient le produit, ou parce qu’une bride horizontale n’a nulle part où se vider. Les trois propriétés qui déterminent réellement la performance hygiénique sont géométriques, et toutes trois sont fixées sur le dessin : si le médium de nettoyage peut atteindre toutes les surfaces, si le liquide quitte la pièce, et s’il existe un espace pour laisser des résidus.
La nettoyabilité, c’est la géométrie avant d’être en surface
Les équipements alimentaires et pharmaceutiques sont nettoyés de trois manières : inondés ou pulvérisés avec une solution nettoyante, essuyés à la main, ou rincés à l’eau lors du changement. Chacun impose une demande différente à la pièce — un spray nécessite une ligne de vue, un essuie nécessite un outil pour atteindre physiquement la surface, un rinçage nécessite la gravité pour effectuer le travail — mais les trois se retrouvent dans les mêmes trois questions, et ils peuvent être posés à n’importe quelle pièce en tôle avant qu’elle ne soit construite.
Peut-on le voir ? Peut-on y accéder ? Peut-on la vider ? Une surface qui ne réussit à aucun de ces éléments ne peut être sauvée par une meilleure finition, car le contaminant n’est pas sur la surface polie — il se trouve dans un endroit où le polissage n’est jamais allé. C’est l’erreur que l’on voit le plus souvent dans les plans à venir : une spécification de finition qui porte tout l’argument de l’hygiène, tandis que la géométrie en dessous crée une poche que le client n’a jamais regardée. Les décisions de conception qui rendent une pièce accessible au départ sont généralement prises bien avant que l’on parle de finition, et ce sont les mêmes qui corrigentComment une pièce fabriquée s’ajuste, coûte et s’assemble.
Le premier vrai test concerne le drainage, pas la propreté
Le liquide qui reste sur une partie après le lavage est pire que celui qui n’est jamais arrivé, car il transporte ce que le lavage a desserré vers un endroit où il peut s’installer et se développer. Chaque surface horizontale est donc une décision de conception, et non un élément neutre : un couvercle, une bride supérieure, la face supérieure d’un raidisseur, le retour inférieur d’un cadre de porte. Chacune draine ou retient.
Un bord formé est le plus courant en cause, et il est rarement remarqué car il est ajouté pour la rigidité plutôt que pour l’hygiène. Une lèvre retournée sur un panneau donne à la pièce une rigidité et donne à l’usine une vallée de quelques millimètres de profondeur, s’étendant sur toute la longueur de la pièce, hors de vue et impossible à drainer. Tourner la même lèvre vers le bas, ou la remplacer par une perle formée, maintient la rigidité et enlève le réservoir. Les trous de drainage ne fonctionnent que lorsqu’ils sont placés au point le plus bas de la géométrie et mènent à un endroit qui draine aussi — un trou qui se déverse dans la poche suivante a déplacé le problème au lieu de le résoudre.
Les crevasses sont aménagées avant que quelqu’un ne lève une lampe torche
Il est tentant de considérer les crevasses comme un problème de soudure. La plupart ne le sont pas. Elles proviennent de la façon dont deux pièces de métal sont assemblées : un joint à lap, un sandwich boulonné avec un joint entre les plaques, un bord ourlé, un raidisseur soudé par points sur une face. Chaque fois que deux surfaces se touchent le long d’une ligne plutôt que d’être fusionnées le long d’une ligne, il existe un espace capillaire qu’aucun liquide de nettoyage ne pénètre de manière fiable et qu’aucune inspection ne détecte de manière fiable.
La solution la plus solide est de retirer le joint plutôt que de le sceller. Un support déplié à partir du panneau parent élimine une connexion qu’un support soudé aurait créée ; Un joint bout à bout entre deux brides élimine le chevauchement dont dépend un joint de lap. Là où un joint doit rester, le choix est entre une soudure à pleine pénétration et un espace, et il n’y a pas beaucoup de juste milieu. L’autre crevasse que personne ne dessine est le coin intérieur. Un rayon interne serré ralentit le flux de nettoyage exactement là où les résidus s’accumulent, donc un rayon légèrement plus grand est plus hygiénique même s’il paraît moins précis — et cela modifie l’outillage, le motif plat et la séquence de courbe, ce qui explique pourquoi il mérite d’être discuté au stade du devis plutôt qu’au sol de l’atelier.
Une soudure au point et une soudure continue sont des produits différents
Structurellement, une soudure au point et une soudure continue font souvent le même travail. Sur le plan hygiénique, ils ne le font pas. Une soudure à points laisse l’interface entre les deux parties non soudée sur la majeure partie de sa longueur, ce qui est une crevasse sous un autre nom : fermée à l’œil, fermée au liquide nettoyant, ouverte à tout ce qui s’y met. La défaillance apparaît des mois plus tard sous forme de corrosion qui suit une jointure qui semblait être solide en termes de marchandises.
L’erreur inverse est tout aussi courante : spécifier des soudures complètes partout parce que les soudures sont supposées être la solution sûre. La soudure continue met beaucoup plus de chaleur dans la pièce, ce qui la fait sortir de la pièce, qui doit ensuite être redressée, ce qui dérange la surface. Ainsi, la décision n’est pas « souder davantage » mais « souder continuellement là où la couture est en contact avec le produit, lavable ou capable de retenir le liquide, et coudre ailleurs ». Rédigé ainsi, le billet est constructible et le coût est visible ; Écrit comme une instruction générale, il est soit surdimensionné de la pièce, soit laisse la couture critique à l’habitude.
Le traitement post-soudure appartient à l’articulation, pas aux cosmétiques
La soudure détruit la couche passive qui rend l’acier inoxydable inoxydable, et cela se fait de deux manières : elle laisse une teinte oxydique sur et autour du talon, et elle retire le chrome du métal juste à côté de la soudure, laissant une bande étroite moins résistante que la plaque mère. C’est cette bande qui commence le pitting, et il est invisible. Traiter la soudure comme une opération esthétique — la meuler à plat pour que la pièce prenne bien la photo — passe à côté des deux problèmes.
L’ordre compte plus que l’effort. Le travail mécanique passe avant tout : enlever les éclaboussures, fondre la pointe de la soudure, enlever l’excès de renfort pour que rien ne puisse s’y poser. Le nettoyage s’ensuit. Ensuite, le pickling ou la passivation restaure la chimie de surface, et un dernier rinçage élimine les résidus laissés par le traitement. Faire de la passivation avant de meuler ne fait que finir le problème ainsi que la protection. Il y a une deuxième règle, plus discrète : les outils utilisés sur l’inox doivent être dédiés à l’inox. Le fer prélevé à partir d’une brosse métallique en acier carboné ou d’un disque de meulage s’incruste dans la surface et rouille à cet endroit, sur une pièce qui n’a jamais été en cause.
La finition de surface a une direction, et cette direction doit être écrite
Le polissage mécanique laisse un grain, et un grain a une direction. Deux surfaces finies avec la même rugosité se comportent différemment si l’une est polie dans la direction de l’écoulement et l’autre en travers, car un motif de rayures perpendiculaire à l’écoulement piége un film fin qu’un motif parallèle libère. Lorsqu’un dessin indique « poli » et rien d’autre, l’atelier termine chaque face dans la direction où la pièce est la plus facile à tenir, et le résultat est une pièce avec un nombre constant et une surface incohérente.
Il vaut aussi la peine de séparer deux processus souvent évoqués comme si l’un remplaçait l’autre. Le polissage mécanique modifie la géométrie de la surface : il coupe les pics. L’électropolissage agit chimiquement, dissolvant de préférence les points hauts microscopiques et laissant une couche enrichie en chrome, ce qui améliore le film passif ainsi que le profil. Le travail pharmaceutique et médical tend vers la voie électrochimique, l’équipement alimentaire plus souvent vers la finition mécanique plus la passivation, et aucun ne remplace l’autre. Ce qui importe au stade du dessin, c’est que la face, le procédé, la direction du grain et le traitement après sont tous nommés — sinon la finition dépend de la préférence de l’atelier.
La note répond à une question de corrosion, pas à une question d’hygiène
Le choix des matériaux est souvent considéré comme une décision d’hygiène, ce qui n’est pas le cas. Ce que détermine la classification, c’est le comportement de la pièce dans la chimie de nettoyage et l’environnement produit : si elle résiste aux piqûres sous un détergent contenant du chlorure, si elle survit à un cycle de lavage caustique, si elle se décolore dans un produit chargé de sel. Les grades austénitiques avec le molybdène et ceux sans molybdène sont comparés précisément pour cette raison, et la différence apparaît d’abord dans les crevasses, les sous-dépôts et aux orteils soudés — les mêmes endroits où l’hygiène échoue déjà.
C’est pourquoi le régime de nettoyage et le matériau doivent être choisis ensemble plutôt que dans l’ordre du jour. Une usine qui choisit une qualité en fonction du produit, puis remet les produits chimiques de nettoyage à un entrepreneur qui choisit un désinfectant à base de chlore, a créé un problème de corrosion dans un endroit qui est aussi un problème d’hygiène. Demander la chimie du lavage au stade du devis n’est pas une demande inhabituelle ; C’est l’apport qui fait que la recommandation matérielle a un sens.
Ce que le dessin indique pour que la pièce soit nettoyable
Un atelier construit ce que le dessin demande, et là où le dessin est silencieux, il construit ce qui est le plus rapide. Ce n’est pas une critique ; C’est la raison pour laquelle les exigences d’hygiène doivent être écrites plutôt qu’implicites. Six billets en couvrent la majeure partie : quelles coutures sont soudées en continu et lesquelles peuvent être cousues ; le rayon interne minimum aux coins à nettoyer ; la direction du drain et le point le plus bas où un trou doit être ; la face, le procédé, la direction du grain et le post-traitement pour chaque surface finie ; les constructions interdites, telles que les articulations à genoux, les cavités fermées et les lèvres relevées ; et comment chacun de ces éléments sera vérifié.
Il est aussi utile de savoir ce que fait le tracé sur la couture avant que le dessin ne soit gelé, car le choix entre couper, former et souder change le nombre de joints existants —comment choisir cette voie entre coupe, estampage et pliageça vaut la peine d’être réglé avant d’ajouter les notes d’hygiène, pas après. Et comme chacune de ces notes coûte du temps, des consommables et de l’inspection, un devis qui les ignore n’est pas un devis moins cher ; C’est une citation pour une autre partie. Les pièces qui rendent un atelier nettoyable sont celles contre lesquelles ces points ont été vérifiésLes vérifications qu’une pièce passe avant d’être expédiées, plutôt que d’être découvert lors du lavage du client.
Conclusion
La fabrication hygiénique en acier inoxydable se décide de trois éléments qui n’ont rien à voir avec l’aspect brillant d’une pièce : si le liquide peut en sortir, si un nettoyant peut atteindre toutes les surfaces, et s’il existe un espace non soudé. Le drainage est une décision de formage, la portée est une décision de rayon et d’accès, et les crevasses sont une décision conjointe — et les trois sont moins coûteuses à changer sur un plan que sur une soudure finie. La finition compte toujours, mais elle compte en dernier : elle décide à quel point une surface déjà nettoyable se comporte sur mille cycles de lavage, pas si elle peut être nettoyée du tout.
Questions fréquemment posées
Un polissage plus élevé rend-il une pièce en inox plus hygiénique ?
Seulement après que la géométrie ait permis de nettoyer tout court. Une finition miroir sur une surface qu’un tissu ne peut pas atteindre, ou au-dessus d’une poche contenant du liquide, ne change rien concernant les résidus. La finition contrôle le vieillissement d’une surface nettoyable ; Le drainage, l’accès et l’absence d’espaces interdisent la possibilité de nettoyer le projet.
Pourquoi spécifier une soudure continue plutôt qu’une soudure à couture sur une pièce en contact avec le produit ?
Parce qu’une soudure à couture laisse l’interface entre les deux parties non soudée sur la majeure partie de sa longueur, ce qui constitue une crevasse que le liquide de nettoyage ne peut pas entrer et que l’inspection ne peut pas voir. La soudure continue n’est pas automatiquement meilleure partout : elle ajoute de la chaleur, de la déformation et un travail de finition, donc elle appartient aux joints qui sont lavés ou qui retiennent le liquide.
Une pièce fabriquée peut-elle être rendue hygiénique après sa fabrication ?
En partie. Les embouts soudés peuvent être fusionnés, la teinte oxydée retirée et la couche passive restaurée, ce qui corrige la chimie de surface. Ce qui ne peut pas être corrigé ensuite, c’est la géométrie : une articulation à lap, une cavité fermée ou une lèvre relevée qui retient le liquide sont intégrés à la pièce. Ces éléments doivent être conçus avant la fabrication.
Qu’est-ce qu’un dessin devrait dire qu’un rappel général de finition ne dit pas ?
Quelles coutures sont continues et lesquelles peuvent être coudues, le rayon interne minimum aux coins nettoyés, la direction de drainage et le point bas, la face et la direction du grain pour chaque surface finie, ainsi que les constructions interdites. Nommer la chimie du lavage en même temps que la note aide aussi, car le matériau et le régime de nettoyage doivent être choisis ensemble.
Envoyez le dessin ou le régime de nettoyage que votre équipement doit supporter, et nous signalerons les joints, rayons et points de drainage qui détermineront si la pièce peut réellement être lavée.
