.png?imageMogr2/format/webp)
Le bon processus de fabrication de la tôle dépend du volume, de la géométrie et du risque de révision, pas de la préférence. Comparez le laser, le stamping, le punching et le pending de tourelle.
La question que l’on entend le plus souvent est : quel processus est le meilleur. Il n’y a pas de meilleur. Un procédé de fabrication de tôle est choisi selon trois faits — combien de pièces vous avez besoin, la complexité du contour et la probabilité que le dessin change — et la même pièce peut suivre correctement trois itinéraires différents à trois volumes différents. Ce qui suit, c’est comment cet appel est réellement passé sur le plancher de magasin, et où les acheteurs paient le plus souvent pour la route coûteuse sans s’en rendre compte.
Ce ne sont pas trois alternatives à une seule décision
La découpe laser, l’estampisage et le pliage sont généralement listés côte à côte, comme si un acheteur en choisissait un. Ils ne sont pas en concurrence sur le même axe. La découpe laser et l’estampage répondent toutes deux à une question : comment fabrique-t-on le blank plat ? La flexion répond à une autre question : comment le blank plat devient-il une partie tridimensionnelle ? Une pièce découpée au laser est toujours utilisée par un frein à pression. Une pièce emboutie va toujours à un frein à pression. Présenter le choix comme trois rivaux masque les deux décisions qui engendrent réellement le coût — la voie du blanking et le nombre de configurations de formage.
Une fois la question divisée de cette façon, la conversation change. La version utile n’est pas « laser ou estampage » mais « à cette quantité et cette géométrie, quelle voie de blanking est la moins chère, et combien de courbes la pièce aura-t-elle besoin ? » Ces deux réponses peuvent être citées séparément, et dans la plupart des cas, l’une est évidente tandis que l’autre est là où se trouve l’argent.
Ce que la découpe laser est réellement efficace
La découpe laser n’a pas d’outils. Ce seul fait décide de la majeure partie de son territoire. Un prototype, un petit lot, une pièce qui sera révisée le mois prochain — aucun de ces éléments ne devrait porter de puce. Le laser lit un programme, donc un changement coûte du temps d’ingénierie, pas de l’argent pour l’outillage. Il gère aussi des contours qu’une matrice ne peut pas faire : longues courbes, découpes internes serrées, trous à des angles étranges, et matériau épais nécessitant une matrice coûteuse pour être blancgie. Les logiciels de nesting permettent aussi à plusieurs pièces de partager une même feuille, ce qui est important lorsque le matériau est cher.
Ce que la découpe laser ne fait pas bien, c’est le volume. La coupe est en série — un contour à la fois — donc le temps par partie diminue à peine à mesure que la quantité augmente. Sur un simple support de quelques milliers de pièces par an, c’est très bien. À cent mille, le même support est une méthode lente et coûteuse pour fabriquer un blank qu’un dé pourrait produire en une fraction de seconde. Le bord contient aussi une zone affectée par la chaleur, qui est sans importance pour la plupart des parties et importe pour quelques-unes.
Où l’estampage reçoit son outillage
Le stamping est le métier opposé. Le dé coûte de l’argent avant que la première bonne partie n’existe, et cet argent est dépensé une seule fois. Ensuite, la presse produit des blanks et des éléments formés à une vitesse que le laser ne peut égaler, avec une répétabilité qui provient de l’outil plutôt que de l’opérateur. Pour une pièce stable, assez simple à outiller et nécessaire en volume réel, le coût unitaire peut être bien inférieur à n’importe quel itinéraire de découpe. Le hic, c’est que chaque changement de dessin après la coupe du maux signifie de l’argent et du temps d’outillage à outil, et le matrice se moque que le changement paraisse petit.
Ainsi, le seuil de rentabilité entre le laser et l’estampage n’est pas une quantité fixe. Il évolue selon la taille des pièces, l’épaisseur du matériau, le nombre de caractéristiques que la matrice doit former, et la confiance que vous avez que le design est gelé. Une grande pièce simple ne justifiera peut-être jamais un dé. Une petite partie dense en caractéristiques peut justifier une plus tôt que prévu. La seule façon honnête de le savoir est de deviser les deux itinéraires à votre montant annuel réel et de comparer le coût total, pas le prix unitaire.
Frappage de tourelle : la voie intermédiaire oubliée par les acheteurs
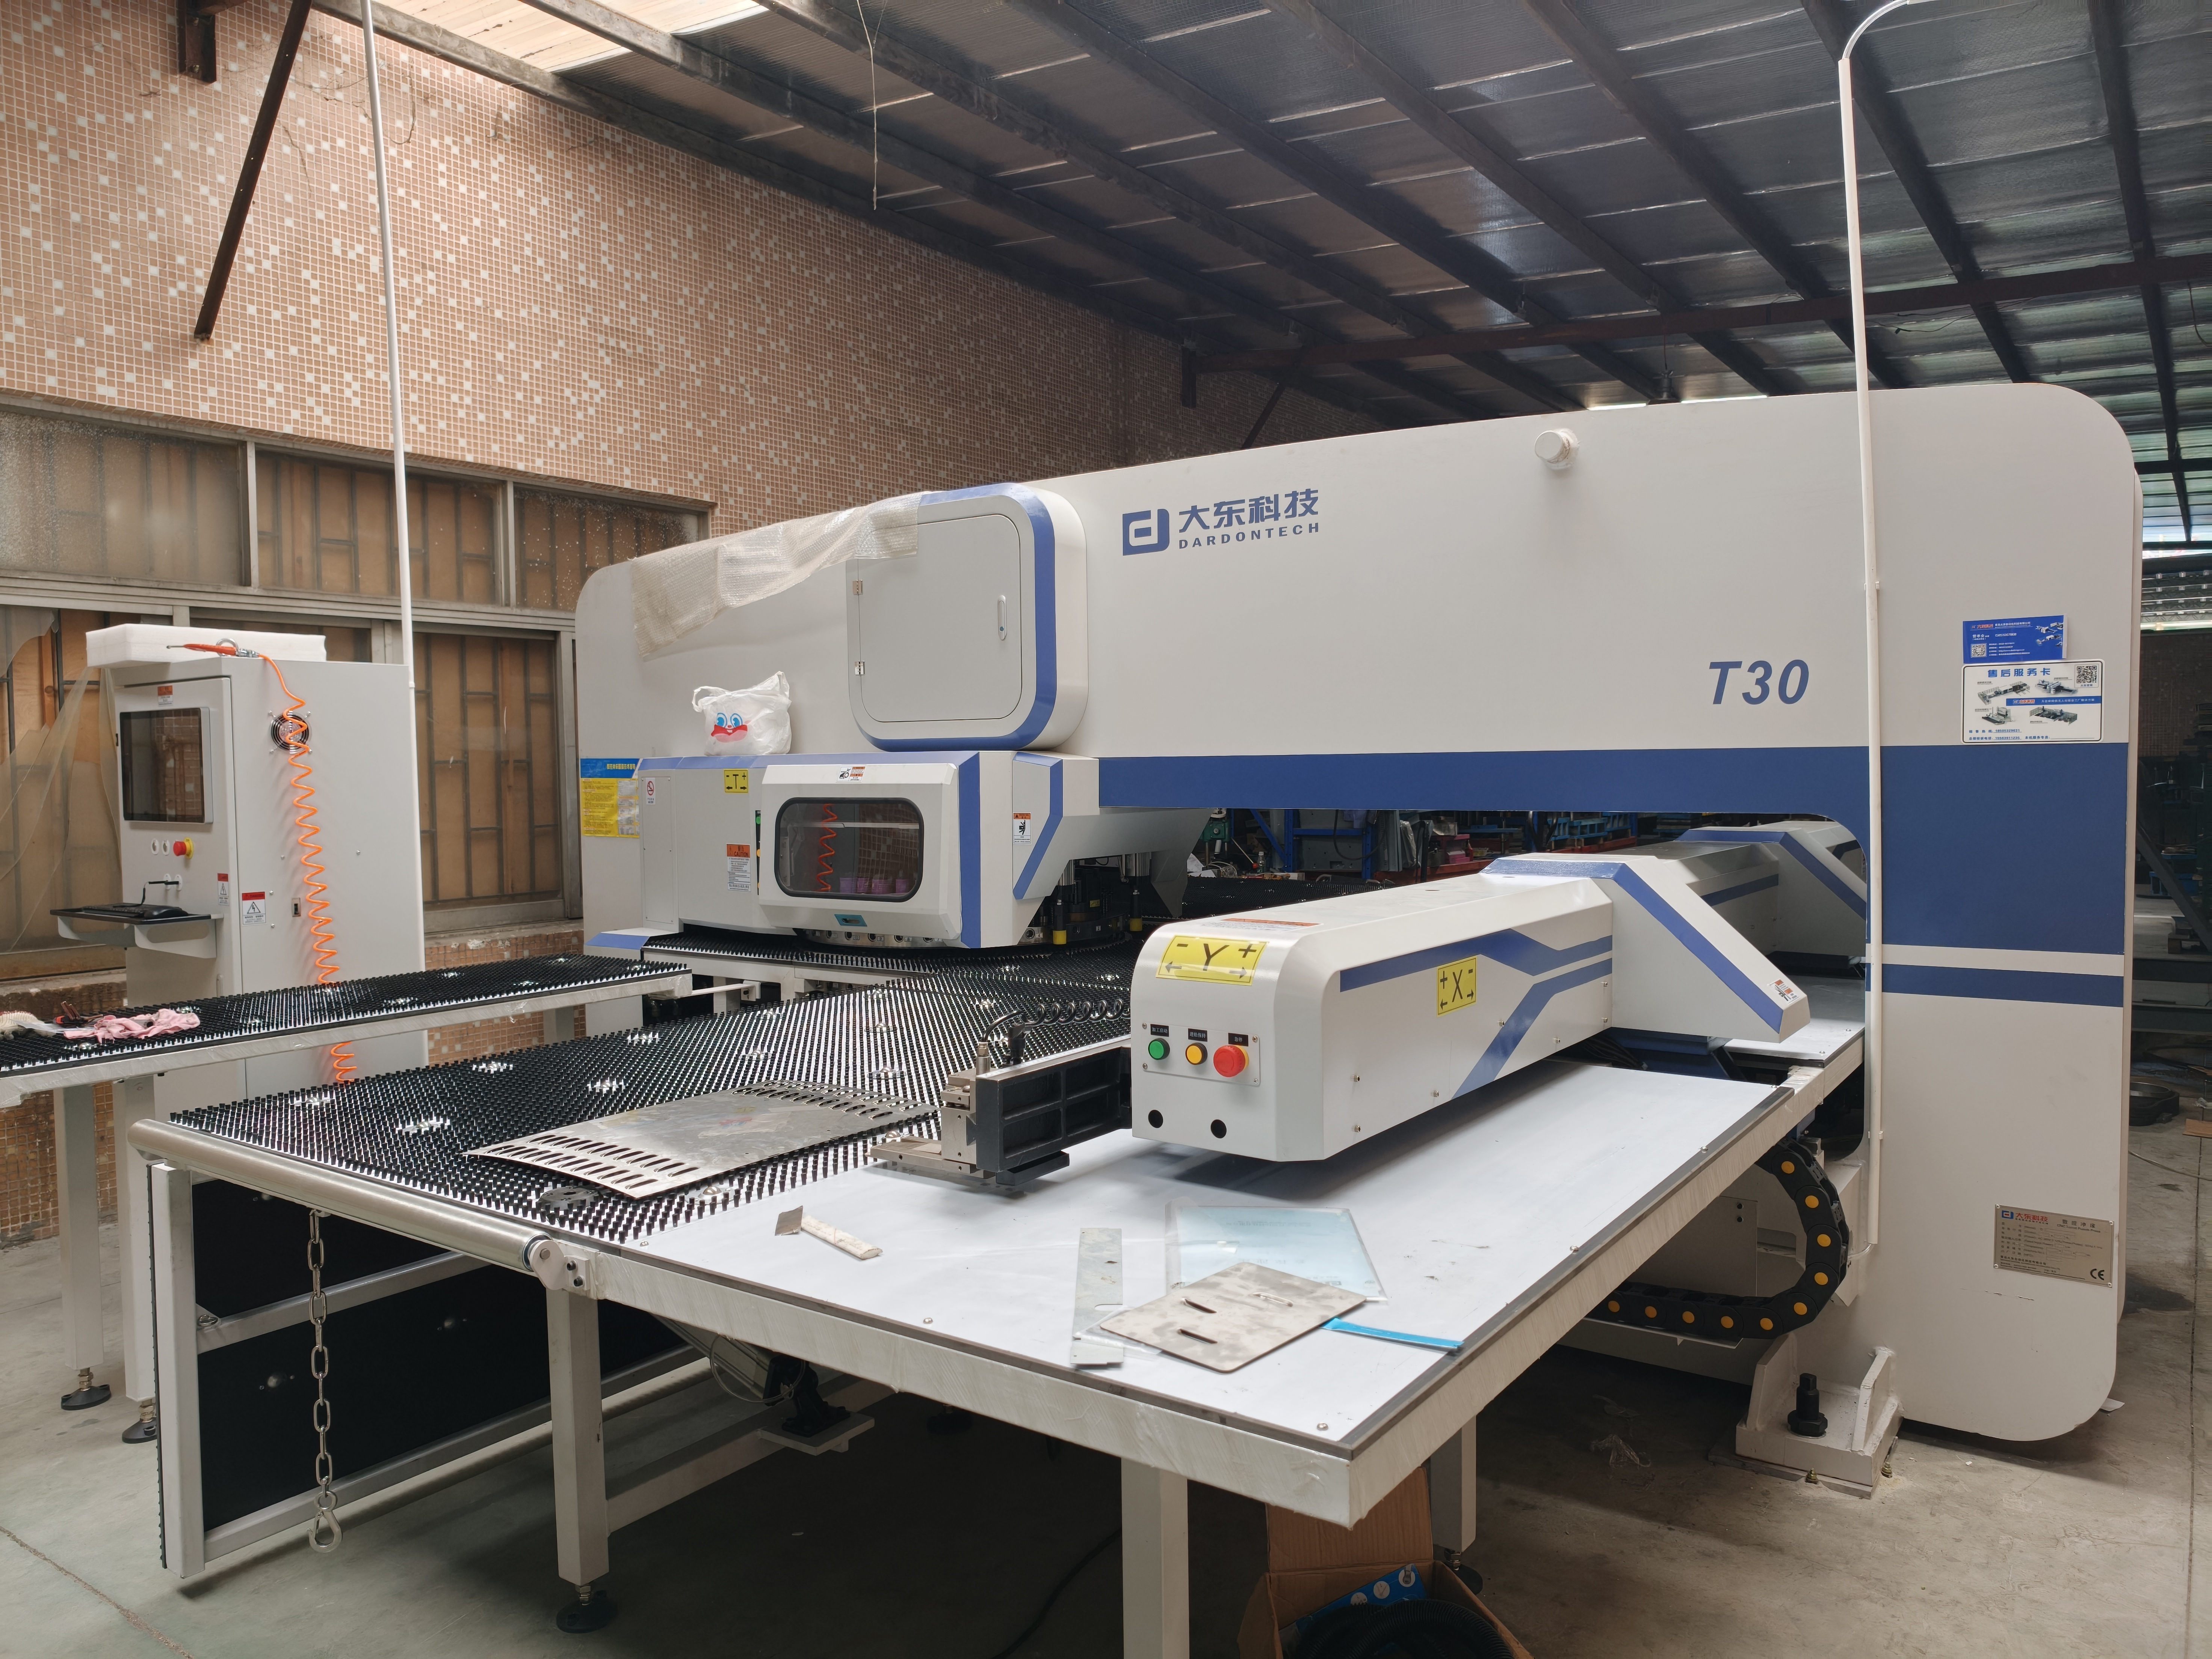
Entre les deux se trouve le poinçon CNC à tourelle, souvent exclu de la comparaison. Une tourelle transporte des poinçons et matrices standards, donc il n’y a pas d’outillages personnalisés à payer. Il perfore rapidement et à plusieurs reprises des formes standards — ronds, carrés, obronds, persiennes — et peut combiner de nombreux trous dans un seul programme. Pour un panneau avec un motif régulier de trous identiques, il est souvent moins cher que le laser à la même quantité, car il ne trace pas chaque contour ; Ça frappe.
Ses limites sont géométriques. Une tourelle fonctionne avec les outils dont elle dispose, donc des contours inhabituels et de grandes découpes sont soit impossibles, soit nécessitent un autre itinéraire. C’est pourquoi le poinçon de tourelle et la découpe laser sont souvent utilisés ensemble sur la même pièce : la tourelle gère les trous standards répétés, le laser gère le contour et les caractéristiques que la tourelle ne peut pas atteindre.
Le pliage est toujours en aval — la question est de savoir combien de configurations
Chaque partie ayant une troisième dimension doit être pliée, peu importe comment elle a été fabriquée. Donc, le maîtrise n’est pas une voie à choisir ; C’est un coût que chaque voie hérite. Ce qui varie, c’est le nombre de configurations. Un coude est une seule configuration. Cinq virages dans cinq directions peuvent être cinq configurations, chacune avec sa propre maniabilité, sa propre vérification et sa propre chance de dérapage. Le nombre de courbes, leur séquence, leur capacité à être réalisées en une seule manipulation, et si l’outillage de chaque rayon est déjà sur l’étagère déterminent une part plus importante du coût de la pièce que la plupart des dessins ne le reconnaissent.
C’est aussi là que le design et le processus se rencontrent. Une pièce conçue avec trois courbes où deux feraient l’affaire a payé pour un montage qui n’achète rien. Une pièce nécessitant un poinçon spécial pour un rayon serré a payé pour des outillages qu’un rayon un peu plus grand aurait évités. Rien de tout cela n’est visible dans une comparaison des prix unitaires, et tout cela apparaît dans le devis.
Les quatre numéros qui déterminent l’itinéraire
Lorsque nous estimons une pièce, quatre numéros déterminent la route avant qu’aucune machine ne soit programmée. La première est la quantité annuelle, et si elle est stable ou ponctuelle. La seconde est la complexité des contours : les arêtes droites et les trous standards se comportent très différemment des longues courbes et des découpes irrégulières. Le troisième est le risque de révision — à quel point le dessin est réellement gelé, pas à quel point il est décrit. Le quatrième est le coût total : l’outillage amorti sur la quantité, plus le coût unitaire, plus le délai d’exécution, plus le coût d’un changement si un changement est effectué.
Changez n’importe lequel de ces éléments et la réponse peut s’inverser. Un design stable, simple et à fort volume indique un dé. Le même design à un dixième du volume pointe vers le laser ou la tourelle. Un plan complexe qui ne sera jamais révisé peut toujours justifier un dé si le volume est là, tandis qu’un simple plan qui bouge encore ne devrait pas être du tout ajusté. Les acheteurs qui ne comparent que le prix unitaire comparent le quatrième chiffre en ignorant les trois premiers qui l’ont produit.
Comment les routes se combinent sur une seule partie
La plupart des pièces réelles utilisent plusieurs voies, et ce n’est pas un compromis — c’est la manière normale d’atteindre un objectif de coût. Une cartouche à blanc découpée au laser est utilisée par un frein à pression. Un faux estampé est placé vers un frein à pression. Un panneau perforé par tourelle peut être utilisé par un laser pour son contour, puis vers un frein. Le travail de l’atelier est de choisir la combinaison qui minimise le coût total à votre quantité, ce qui est un exercice différent de la vente de la machine inactive. C’est pourquoi nous citons la route plutôt qu’une machine, et c’est la même logique derrière notreSolutions de fabrication de tôle métalliquepour différentes étapes de production.
Une citation qui cite un seul processus sans expliquer la combinaison mérite une deuxième question. Demandez quel itinéraire a créé le blanc, lequel l’a formé, et combien de configurations le formage a nécessaire. La réponse vous indique si le prix reflète votre pièce ou la commodité du fournisseur.
Conclusion
Il n’existe pas de meilleur procédé de fabrication de tôle, seulement une meilleure voie pour une quantité, une géométrie et un risque de révision donnés. La découpe laser offre de la flexibilité et la récompense en rapidité. Le stamping achète de la vitesse et le paie en outillage. Le coup de poing par tourelle se situe entre eux et est trop souvent oublié. La flexion ne fait pas du tout partie du choix — c’est un coût que chaque voie porte, déterminé par le nombre de configurations dont la pièce a besoin. Si vous faites bien ces quatre numéros, le chemin se choisit généralement lui-même. Si vous avez un tirage et un montant annuel, nous deviserons le tracé qui correspond aux deux. Vous pouvez voir la diversité des travaux que cela couvre sur notrePièces estampées sur mesure en tôlePage, puis envoie le fichier et le volume quand tu seras prêt.
Questions fréquemment posées
La découpe laser est-elle toujours plus coûteuse que l’estampage à grand volume ?
Non. Cela dépend de la taille de la pièce, de l’épaisseur du matériau, de la complexité de la puce et de la stabilité de la conception. Pour les pièces très grandes, ou dont la puce serait coûteuse à fabriquer, le laser peut rester compétitif bien au-delà du volume où une petite pièce simple serait déjà outillée. Le seuil de rentabilité dépend de la pièce, c’est pourquoi les deux itinéraires doivent être devisés à votre montant réel.
Peut-on ensuite passer une pièce conçue pour la découpe laser en estampage ?
En général oui, car la géométrie finale est la même, mais l’interrupteur n’est pas gratuit. L’emboutiage peut nécessiter des reliefs de flexion, des distances différentes entre le trou et le bord pour la puce, et l’acceptation d’une qualité de tranchant légèrement différente. Une pièce conçue en tenant compte de la voie finale évite la plupart de ces remaniements, il vaut donc la peine d’indiquer à votre fournisseur dans quel processus vous comptez évoluer.
Ai-je besoin d’un dé personnalisé pour le poinçonnage de tourelle ?
Non. Le poinçonnage de tourelle utilise des poinçons et matrices standards maintenus dans une tourelle, donc il n’y a pas de coût d’outillage personnalisé. Le compromis est géométrique : la tourelle ne peut produire que les formes standard pour lesquelles elle est usinée, c’est pourquoi elle convient aux panneaux avec des trous identiques répétés et cède la place au laser pour des contours inhabituels.
Comment savoir si mon volume justifie un dé ?
Il n’existe pas de nombre universel. Comparez le coût amorti du matrice plus le coût unitaire avec la voie de coupe à votre valeur annuelle réelle, et ajoutez le coût de toute révision probable. Si la conception est toujours en mouvement, le coût réel du dé inclut chaque changement qu’il provoque. Si le design est figé et que le volume est stable, le point de rentabilité arrive souvent plus tôt que prévu par les acheteurs.
Envoyez-nous le tirage et la quantité annuelle. Nous allons citer l’itinéraire qui convient aux deux et vous indiquer où se situe le seuil de rentabilité —laser, estampage, perforation de tourelle, ou une combinaison des deux.
